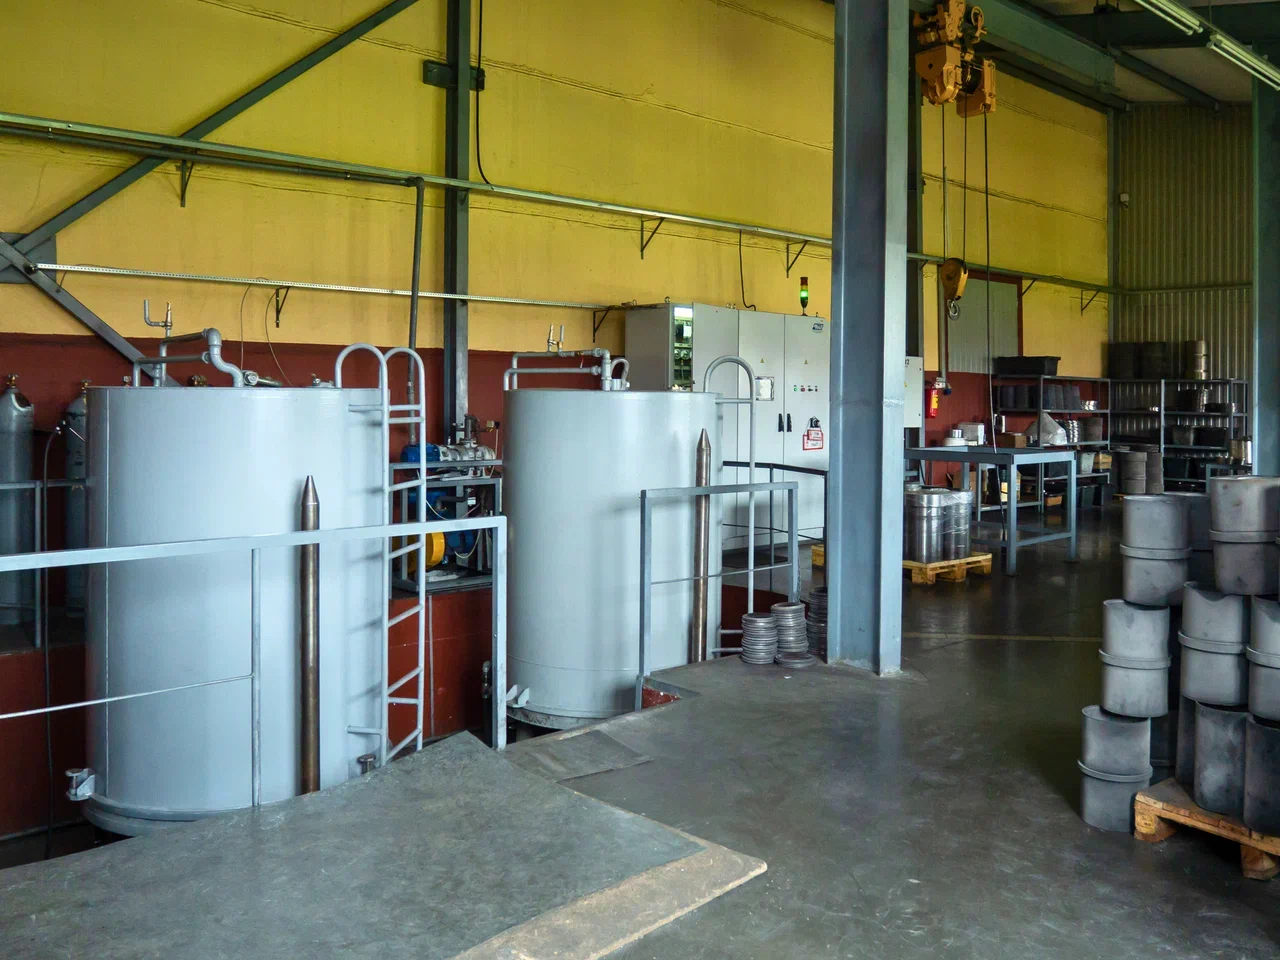
Данным методом обрабатываем следующие материалы: высокопрочный чугун с шаровидным графитом (ВЧ-80), легированные чугуны (в т.ч. хромистые до 14% Cr), специальные стали
Преимущества литья намораживанием:
Износостойкость в 2–3 раза выше, чем у аналогов.
Сочетание высокой твердости (до 66 HRC) и пластичности.
Устойчивость к ударным нагрузкам и кавитации.
Центробежное биметаллическое литье с индукционным разогревом
Размерный диапазон отливок:
Внешний диаметр, мм
Длина, мм
50-350
до 400
Данным методом изготавливаем отливки для вкладышей, втулок головки шатуна, различных подшипников скольжения и иные комплектующие.
Непрерывное горизонтальное литье
Размерный диапазон отливок (тип круг):
Внешний диаметр, мм
Длина, мм
30-200
до 1000-3000
Литье по газмоделям (ЛГМ или LOST-Foam процесс)
Размерный диапазон фасонных отливок:
Внешний диаметр, мм
Длина, мм
Вес, кг
150-600
до 1500
до 800
Литье в песчаные формы, получаемые методом 3D печати
Размерный диапазон фасонных отливок:
Максимальные габаритные размеры, мм
Вес, кг
800х800х1200
до 800
Литье в металлический кокиль
Данным методом производят отливки поршней, весом до 20 кг.
Механическая обработка
Токарные станки с ЧПУ и универсальные токарные станки
Наш парк токарных станков с ЧПУ составляет более 150 единиц с максимальным размером обрабатываемой детали Ø500×3500 мм. Более 100 единиц универсальных токарных станков с максимальным диаметром обработки Ø600×5800 мм.
Наши преимущества: ✔Высокая точность – соблюдение допусков до IT6-IT7. ✔Широкий спектр материалов – работаем с черными и цветными металлами, нержавеющими сталями, титаном, жаропрочными сплавами. ✔Гибкость производства – от единичных деталей до крупных серий. ✔Современное программное обеспечение – использование CAD/CAM-систем для моделирования и оптимизации процессов обработки.
Фрезерные обрабатывающие центры с ЧПУ
Наш парк фрезерных обрабатывающих центров с ЧПУ составляет более 26 единиц:
✔с максимальным размером плоской детали 7000х850х700 мм.;
✔с максимальным размером цилиндрической детали Ø1200×680 мм.
Дополнительные технологические возможности:
✔ высокоскоростная обработка (HSM) – для чистовой обработки с минимальной шероховатостью;
✔ токарно-фрезерная обработка – комбинированные операции на одном станке;
✔ автоматическая смена инструмента – сокращение времени переналадки;
Наши шлифовальные станки обеспечивают финишную обработку деталей с микронной точностью, что особенно важно для ответственных узлов в машиностроении.
Наш парк шлифовальных станков с ЧПУ составляет более 30 единиц, включая:
✔плоскошлифовальные – для обработки плоских поверхностей с высокой точностью;
✔круглошлифовальные – для наружной обработки цилиндрических и конических поверхностей (с max размером обрабатываемой детали до Ø500 мм);
✔бесцентрошлифовальные – для серийного производства валов, втулок и других деталей без центровки (с max размером обрабатываемой детали до Ø150 мм)
✔внутришлифовальные – для обработки внутренних поверхностей отверстий (с max размером обрабатываемой детали до Ø100 мм)
Хонинговальное оборудование
Наш парк хонинговальных станков составляет более 12 единиц оборудования и позволяет достигать исключительной точности и качества поверхности, что критически важно для ответственных деталей в двигателестроении, гидравлических системах, аэрокосмической и нефтегазовой промышленности.
Технические параметры обработки:
✔диаметр обработки: от 30 до 500 мм.;
✔максимальная длина обработки: до 1300 мм.;
✔точность позиционирования: до 0,001 мм.
Резка металла и сварочные работы
Компания «Технолит» осуществляет полный комплекс работ по сварочно-сборочным работам и промышленной резке металлов: лазерной (2000х7050 мм., толщина до 20 мм.), плазменной (2000×6000 мм., толщина до 20 мм.) и газовой резке (толщина до 100 мм..
Выполняемые работы: ✔ изготовление металлоконструкций любой сложности; ✔ сварка ответственных узлов и деталей; ✔ раскрой листового металла по чертежам заказчика; ✔ изготовление деталей для строительства и машиностроения; ✔ производство элементов систем вентиляции и трубопроводов.
Дополнительные виды механической обработки
Компания «Технолит» предлагает комплексные решения по металлообработке, используя специализированное оборудование для выполнения особых технологических операций. Наши производственные мощности позволяют решать самые сложные задачи в области машиностроения, приборостроения и других отраслей промышленности.
Дополнительные технологические возможности:
✔ Обработка зубчатых передач и сложных профилей.
Возможность обработки модулей от 1 до 12 мм., диаметр обрабатываемых деталей до 800 мм.
✔ сверлильные и долбежные работы.
Обработка отверстий диаметром до 50 мм
✔ Электроэрозионная обработка
Возможность обработки твердых сплавов и сложноконтурных деталей. Точность обработки до 0,005 мм
✔ Кузнечно-прессовое оборудование
Обработка заготовок весом до 50 кг
✔ Гибочное и вальцовочное оборудование
Максимальная длина: 7000 мм., толщина листа: до 6 мм.
Химико-термическая обработка
Ионно-плазменное азотирование
"Максимальные габариты обрабатываемых деталей:
✔ Ø1400×1800 мм (для цилиндрических и дисковых заготовок)
✔ 1000×1000×3000 мм (для объемных деталей)"
Применяется для инструментальных, штамповых сталей, а также деталей ответственного назначения.
ТВЧ (токи высокой частоты) закалка
Максимальные размеры обрабатываемых деталей: Ø300×4000 мм.
Используется для валов, шестерен, втулок и других деталей, требующих высокой поверхностной твердости.
Борирование
Насыщение поверхности бором для получения сверхвысокой твердости (до 2000 HV).
Применяется для деталей, работающих в условиях абразивного износа и агрессивных сред.
Газовая цементация
Максимальные габариты деталей: 600×600×600 мм.
Используется для зубчатых колес, подшипников и других высоконагруженных узлов.
Лазерная закалка
Точечное упрочнение с минимальной деформацией за счет высокоэнергетического лазерного воздействия.
Подходит для сложнопрофильных деталей и локального повышения износостойкости.
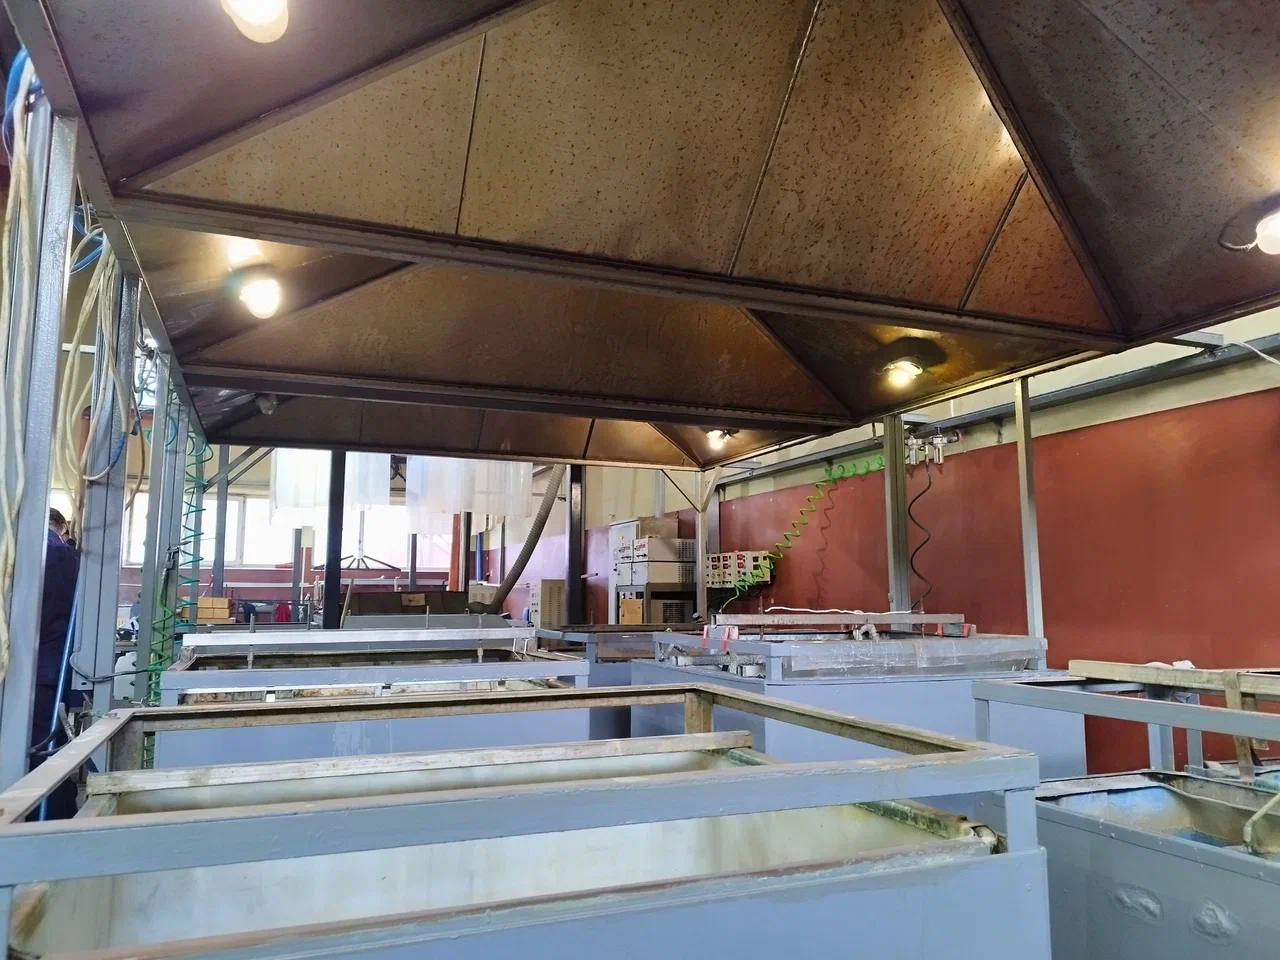
Гальваническое производство
Хромирование
Применяется для увеличения твердости, износостойкости и коррозионной стойкости. деталей.
Обработка возможна для сталей, чугунов и алюминия.
Максимальная длина детали: 1700 мм.
Используется для гидравлических штоков, пресс-форм, инструментов и декоративных элементов.